Galvanizado por inmersión en caliente vs electrogalvanizado
En resumen
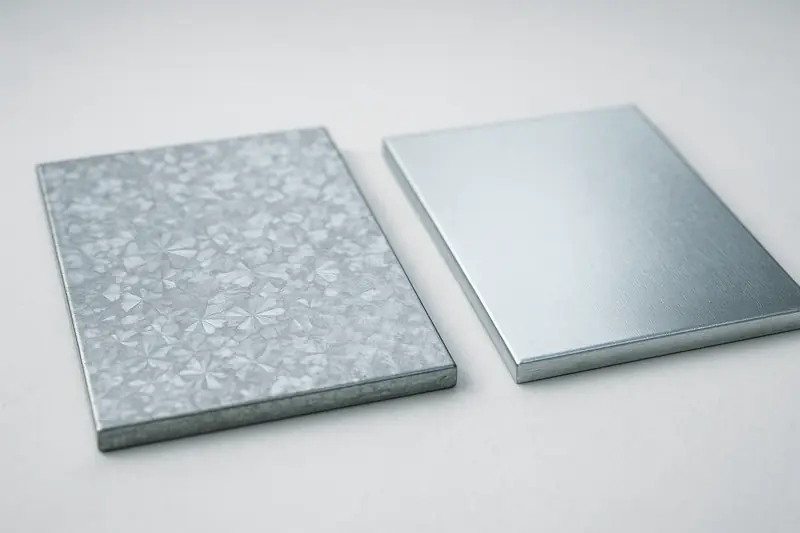
El galvanizado por inmersión en caliente sumerge la pieza en zinc fundido a unos 450 °C y forma capas intermetálicas de hierro-zinc: 45 a 100 micras o más, adheridas metalúrgicamente. El electrogalvanizado deposita zinc por vía electrolítica a temperatura ambiente: 5 a 25 micras, uniformes y brillantes. Como la vida del recubrimiento es proporcional a su espesor, la inmersión en caliente es el proceso de exterior y estructura, y el electrogalvanizado es el de interior, herraje pequeño y cuerda de precisión.
Dos procesos que no se parecen
Inmersión en caliente. La pieza se desengrasa, se decapa en ácido para quitar óxido y calamina, se aplica un fundente y se sumerge en el baño de zinc fundido. Ahí ocurre una reacción metalúrgica: el hierro y el zinc se difunden y forman capas intermetálicas —gamma, delta, zeta— cubiertas por una capa de zinc puro. El recubrimiento no está pegado a la pieza; es parte de la pieza. Las normas de referencia son ASTM A123 para producto de acero y estructura, A153 para herraje centrifugado y F2329 para tornillería.
Electrogalvanizado. La pieza entra a un baño electrolítico de sales de zinc y una corriente deposita zinc metálico en la superficie. No hay reacción con el acero base ni ciclo térmico. El resultado es una capa delgada, muy uniforme y de acabado brillante. La norma de referencia es ASTM B633, con clases de servicio que van de 5 a 25 micras.
Por qué el espesor lo decide casi todo
El zinc protege de dos maneras: como barrera física y como ánodo de sacrificio, corroyéndose antes que el acero. En ambos mecanismos el zinc se consume, y se consume a una velocidad que depende del ambiente —rural, urbano, industrial, marino— pero no del proceso con el que se aplicó.
De ahí una conclusión sencilla: el doble de micras dura aproximadamente el doble. Un recubrimiento de 85 micras y otro de 8 micras, en el mismo techo y con el mismo clima, no están en la misma categoría de producto. La comparación de precio por kilo entre los dos procesos casi siempre está comparando cosas distintas.
La protección catódica también explica por qué un rayón pequeño no arruina la pieza: el zinc de alrededor protege el acero expuesto. Pero con 8 micras hay mucho menos zinc disponible para hacerlo.
Ventajas propias de cada proceso
Inmersión en caliente
- Espesor alto, y en aristas y esquinas igual o mayor que en las caras planas, justo donde una pintura adelgaza.
- Las capas intermetálicas son más duras que el acero base: aguantan el manejo, el transporte y el montaje.
- Cubre interiores de tubo, huecos y soldaduras, porque el zinc entra donde entra el líquido.
- Un solo proceso protege la pieza completa, incluidas soldaduras de taller.
Electrogalvanizado
- Espesor delgado y uniforme: no cambia tolerancias ni tapa cuerdas finas.
- Acabado brillante y parejo, cuando el aspecto forma parte del requisito.
- Sin ciclo térmico, así que no hay riesgo de distorsión en piezas delgadas o largas.
- Buen sustrato para cromatizados y sellos posteriores.
Las cuatro trampas del galvanizado por inmersión
- Cuerdas. El recubrimiento ocupa espacio. Las tuercas se roscan sobredimensionadas después de galvanizar y se lubrican; si se piden tuercas galvanizadas con cuerda normal, no entran.
- Aceros de alta resistencia. El decapado ácido introduce hidrógeno. En aceros muy duros —tornillos A490, por ejemplo— eso deriva en fragilización y falla diferida. Esos grados no se galvanizan por inmersión.
- Distorsión. Meter una pieza soldada a 450 °C libera tensiones residuales. Las piezas delgadas, largas y asimétricas se mueven. El diseño para galvanizado —simetría, espesores parejos, orificios de venteo y drenado— es parte del trabajo, no un detalle de taller.
- Geometría y tamaño. La pieza tiene que caber en la tina y tiene que poder colgarse, llenarse y drenarse. Un recipiente cerrado sin venteo es un riesgo de seguridad, no una pieza difícil.
Cómo se elige, en una línea
Si la pieza va a la intemperie, es estructural, o se espera que dure décadas sin mantenimiento: inmersión en caliente. Si vive en interior seco, es herraje pequeño, lleva cuerda de precisión o el requisito es de aspecto: electrogalvanizado, y con expectativa de vida acorde.
La unidad de galvanizado de Grupo APM trabaja por inmersión en caliente, para piezas sueltas y estructura armada, bajo ASTM A123 y ASTM A153. El espesor típico es de 85 a 120 micras, la tina trabaja entre 445 y 460 °C, la pieza máxima es de 6.0 m y la entrega típica es de 3 a 5 días, con reporte de espesor por lote; las seis etapas del proceso están publicadas una por una. Antes de enviar un lote conviene revisar cómo preparar las piezas: los venteos, los drenajes y la limpieza se resuelven en el taller. Y en tornillería, el caso del tornillo A490 es el ejemplo de un grado que no admite inmersión, frente al A325, que sí.
Preguntas frecuentes
Lo que se pregunta antes de pedir.
¿Qué diferencia hay entre inmersión en caliente y electrogalvanizado?
El espesor y cómo se adhiere el zinc. La inmersión en caliente forma capas intermetálicas unidas metalúrgicamente al acero y deja recubrimientos mucho más gruesos —en esta planta, de 85 a 120 micras—; el electrogalvanizado deposita una capa delgada por vía electrolítica y se usa donde manda la apariencia o la tolerancia dimensional, no la vida a la intemperie. El artículo técnico de esta unidad compara los dos con sus normas y espesores.
¿Qué espesor de zinc dejan y bajo qué norma?
El espesor típico es de 85 a 120 micras, bajo ASTM A123 en estructura y ASTM A153 en tornillería y herraje; la referencia mexicana es la NMX-H-004. Cada lote se entrega con su reporte de espesor, así que el dato no se afirma de palabra: se documenta.
¿Bajo qué norma se mide el espesor del galvanizado?
ASTM A123 en estructura y producto de acero, ASTM A153 en tornillería y herraje, con NMX-H-004 como referencia mexicana. Cada una fija el espesor mínimo del recubrimiento según la categoría y el grueso del acero, así que no son intercambiables: una viga y un tornillo no se revisan contra el mismo renglón. El espesor típico de esta línea es de 85 a 120 micras.
Más de galvanizado
Ver todos-
Cómo preparar sus piezas antes de enviarlas a galvanizar
Venteos, drenajes, superficies traslapadas y limpieza: lo que se resuelve en el taller antes del baño de zinc, porque en la tina ya no tiene remedio.
Leer