El proceso
Cómo se galvaniza una pieza.
En resumen
El galvanizado por inmersión en caliente en Grupo APM son 6 etapas en orden fijo: recepción y revisión, desengrase alcalino, decapado ácido, fluxado, inmersión de 445 a 460 °C e inspección con reporte. El zinc no se deposita encima de la pieza: reacciona con el acero y forma capas intermetálicas unidas a él, y por eso la limpieza previa pesa tanto como el baño. El proceso cumple ASTM A123, ASTM A153 y NMX-H-004, deja 85 a 120 µm y admite piezas de hasta 6.0 m, con entrega típica de 3 a 5 días.
Cómo se reparten
Cuatro etapas limpian, una recubre, una mide.
La inmersión es la etapa corta. Lo que decide el resultado es lo que pasó antes de ella, y lo que lo prueba es lo que pasa después: la pieza sale de la línea con el número que la mide.
Secuencia
6 etapas, en este orden.
El dibujo de arriba es el plano de la línea; esto es lo que le pasa a la pieza, en orden. Y el orden no es negociable: invertir el decapado y el fluxado arruina el lote, y una pieza tubular sin venteo no entra al baño por seguridad, no por trámite.
- 01
4 · Preparan la superficie
Recepción y revisión
Se revisa la pieza contra el plano: soldaduras cerradas, drenado y venteo. Una pieza tubular sin respiradero no puede entrar al baño.
- 02
Desengrase alcalino
Baño alcalino que retira grasa, aceite de corte y suciedad. El zinc no se adhiere sobre grasa, así que esta etapa decide el resultado.
- 03
Decapado ácido
Baño ácido que remueve óxido y calamina hasta dejar el acero desnudo. No quita pintura ni escoria de soldadura: eso se retira antes.
- 04
Fluxado
Sal de cloruro de zinc y amonio. Deja la superficie activa y evita que se vuelva a oxidar antes de entrar al zinc.
- 05
1 · Recubre
Inmersión de 445 a 460 °C
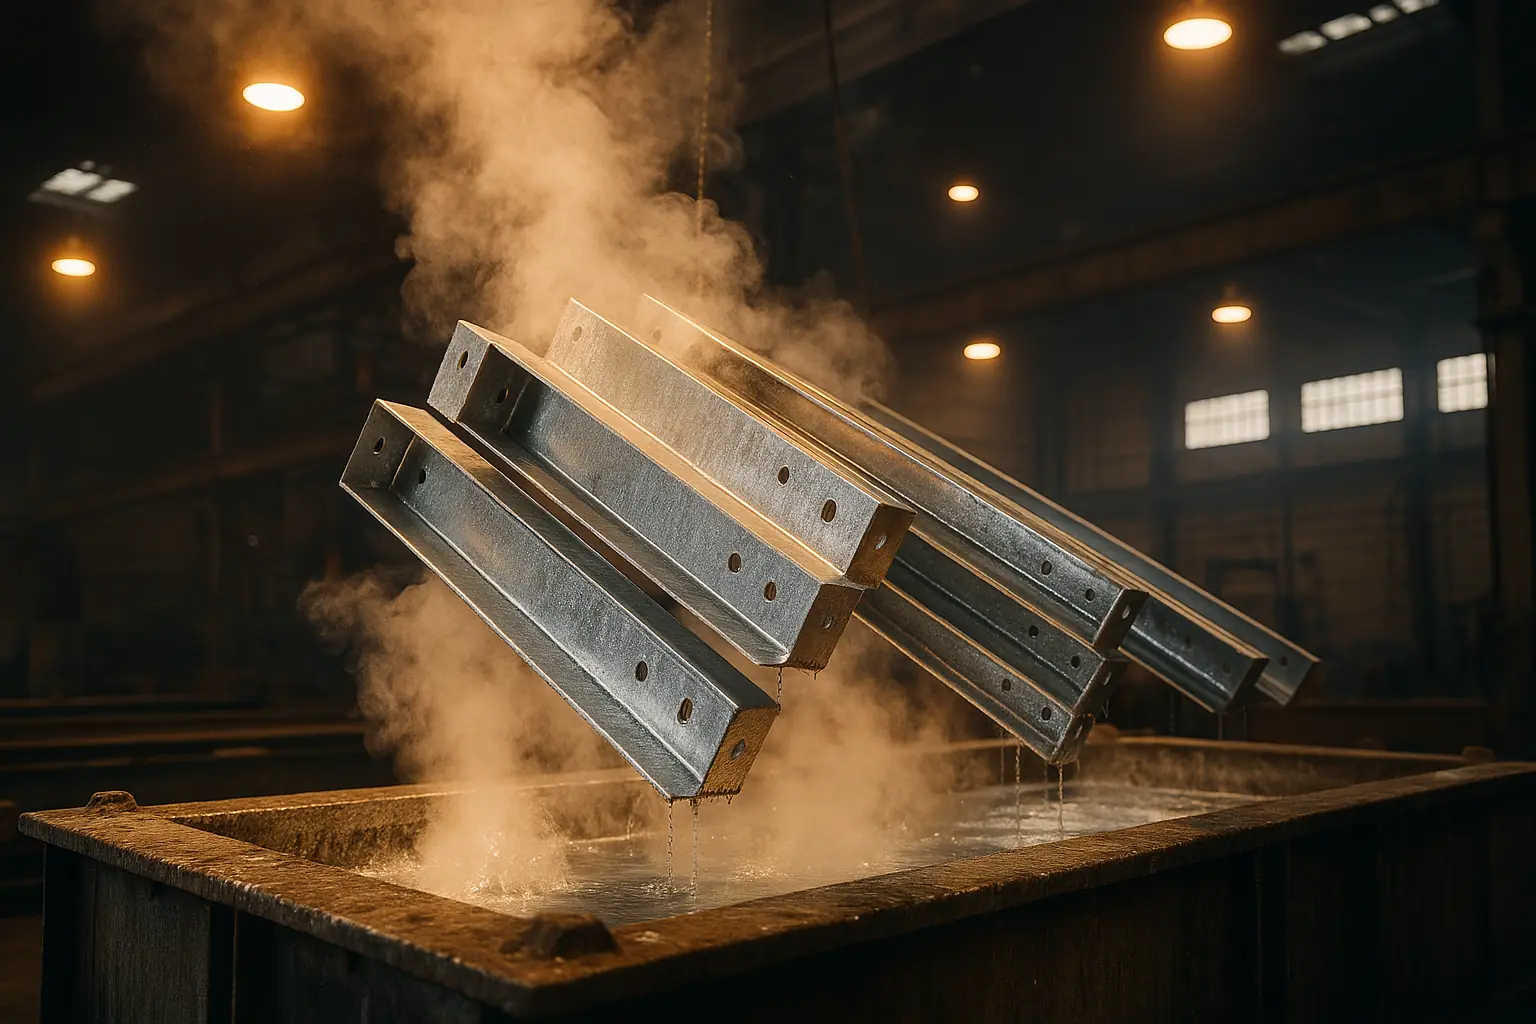
La pieza se sumerge en zinc fundido entre 445 y 460 °C. El zinc reacciona con el acero y forma capas intermetálicas unidas a la pieza, no una película encima.
- 06
1 · Verifica y documenta
Inspección y reporte
Revisión de apariencia y medición de espesor. El lote se libera con su reporte de espesor, que es el documento que acompaña la entrega.
Antes de la etapa 01
Lo que se decide en su taller.
Cuatro cosas no dependen de esta línea sino del diseño de la pieza, y en la tina ya no tienen remedio. La práctica de referencia es ASTM A385, y ASTM A384 para el control de la distorsión.
-
Venteo y drenado en toda sección hueca
Tubo, HSS, postes y marcos cerrados necesitan un orificio en cada extremo, en esquinas opuestas, y uno por cada compartimento. Sin ellos el zinc no entra por dentro y el aire atrapado se expande con el calor: no es una pieza difícil, es una pieza que la planta rechaza.
Se revisa en 01 · Recepción y revisión
-
Traslapes sellados o venteados
Dos placas en contacto unidas con soldadura discontinua forman una rendija: el ácido del decapado entra por capilaridad, no sale con el enjuague y hierve en el baño. Se resuelve sellando el perímetro con soldadura continua o abriendo venteo al traslape.
Se revisa en 03 · Decapado ácido
-
Lo que el ácido no quita
El decapado remueve óxido y calamina, y nada más. Pintura, primario, marcas de crayón, selladores y sobre todo escoria de soldadura se retiran mecánicamente en el taller. Cada resto que llega es una zona que sale sin zinc.
Se revisa en 02 · Desengrase alcalino
-
Geometría, izaje y los 6.0 m
La pieza tiene que colgarse sin deformarse y tiene que caber: la máxima es de 6.0 m. Conviene prever puntos de izaje y espesores parejos, porque a 450 °C una pieza delgada y asimétrica libera tensiones y se mueve.
Se revisa en 05 · Inmersión de 445 a 460 °C
Y lo que la planta puede resolver, aparte.
Dos tratamientos se piden sobre la maquila y se cotizan por separado: ninguno viene incluido en el precio del galvanizado. No hay servicio de recolección: la pieza se entrega y se recoge en la planta, en el área metropolitana de Monterrey.
- Granallado
- Con costo extra, antes del baño. Limpieza mecánica por proyección de abrasivo. Se pide cuando la pieza llega con restos que los baños químicos de la línea no levantan —pintura, primario, escoria— y no se van a retirar en el taller de origen. Es lo que la unidad puede hacer por usted en vez de devolverle el lote.
- Pasivado
- Con costo extra, después del baño. Tratamiento posterior al galvanizado, para piezas que van a estibarse o transportarse todavía húmedas: protege la superficie recién recubierta durante el almacenamiento y el traslado. Se pide al cotizar, junto con el destino del lote.
Parámetros de la línea
Lo que la planta revisa antes de programar.
Antes de dar fecha, la planta compara tres cosas: cuánto mide la pieza contra el máximo de 6.0 m, cuánto pesa el lote y en qué estado llega el material. Una pieza tubular cerrada sin respiradero no entra al baño, y una pieza pintada se cobra distinto porque hay que retirar el recubrimiento antes de empezar.
Inmersión en caliente y electrogalvanizado no son lo mismo, y confundirlos sale caro cuando la pieza va a la intemperie: son espesores y mecanismos de adherencia distintos.
- Normas
- ASTM A123 · ASTM A153 · NMX-H-004
- Espesor típico
- 85 a 120 µm
- Temperatura de tina
- 445 a 460 °C
- Pieza máxima
- 6.0 m
- Entrega típica
- 3 a 5 días
- Documentación
- Reporte de espesor por lote
- Modalidad
- Maquila: usted entrega la pieza
Preguntas del proceso
Lo que se pregunta antes de mandar el material.
¿Cómo hay que preparar una pieza antes de mandarla a galvanizar?
Cuatro cosas se resuelven en su taller y no en la planta: venteo y drenado en toda sección hueca, con un orificio en cada extremo en esquinas opuestas y uno por compartimento; traslapes sellados con soldadura continua o venteados; retiro mecánico de pintura, primario, marcas de crayón, selladores y escoria de soldadura; y una geometría que se pueda colgar sin deformarse, dentro de la pieza máxima de 6.0 m. Una pieza que llega con esos cuatro puntos resueltos entra al baño en el turno que le toca.
¿Por qué cuatro de las seis etapas son de limpieza?
Porque el zinc no se pinta sobre el acero: reacciona con él y forma capas intermetálicas unidas a la pieza. Esa reacción necesita acero desnudo, así que el desengrase alcalino retira grasa y aceite de corte, el decapado ácido remueve óxido y calamina, y el fluxado deja la superficie activa para que no se vuelva a oxidar antes de entrar al zinc. La inmersión es una sola etapa porque las cuatro anteriores ya decidieron el resultado: sobre una superficie mal preparada el zinc simplemente no agarra.
¿Qué pasa si la pieza llega con pintura, primario o grasa?
El decapado ácido remueve óxido y calamina, y nada más. Pintura, primario, selladores, marcas de crayón y escoria de soldadura no se van en ningún baño de la línea: se retiran mecánicamente antes, en el taller. Cada resto que llega es una zona que sale sin zinc, y eso no se corrige volviendo a meter la pieza. La grasa y el aceite de corte sí los levanta el desengrase alcalino, que es la primera etapa química justamente por eso.
¿Por qué un tubo o un marco cerrado necesita barrenos?
Por dos razones a la vez. Sin orificios el zinc fundido no entra al interior de la sección, así que la pieza sale recubierta por fuera y desnuda por dentro; y el aire atrapado dentro de un volumen cerrado se expande al entrar a una tina de 445 a 460 °C. La regla es un orificio en cada extremo, en esquinas opuestas, y uno por cada compartimento cerrado. Una pieza tubular sin respiradero no es una pieza difícil: es una pieza que la planta rechaza en la etapa de recepción.
¿En qué etapa se decide si el lote sale en 3 o en 5 días?
En la primera. La entrega típica es de 3 a 5 días, y lo que mueve el lote dentro de ese rango se define en la recepción: el estado en que llega el material, si hay que devolver piezas por falta de venteo o por restos de pintura, el volumen del lote y la programación de la semana. Un lote que entra limpio y ventado no espera; uno que entra con observaciones vuelve al taller antes de tocar el primer baño. El tiempo exacto se confirma al cotizar.
¿Se puede granallar o pasivar la pieza?
Sí, los dos, y los dos con costo extra: granallado antes del baño y pasivado después del baño. Se piden al cotizar: el granallado cuando la pieza trae restos que los baños de la línea no levantan y no se van a retirar en el taller, y el pasivado cuando el lote va a estibarse o transportarse todavía húmedo. Ninguno de los dos viene incluido en el precio de la maquila.
¿Qué hace la planta con los gases y los metales del proceso?
La línea entró en 2010 con tecnología alemana y trae su propio saneamiento del proceso: tecnología para retener los metales pesados y los gases en lugar de emitirlos al aire. No es un equipo aparte que se enciende cuando toca, es parte de la misma instalación por la que pasa su pieza.
Mándenos el plano y le decimos si entra.
Con las dimensiones, los kilos del lote y el estado en que llega el material se cotiza la maquila y se programa la entrada. Respondemos en menos de 24 horas