Cómo preparar sus piezas antes de enviarlas a galvanizar
En resumen
El galvanizado por inmersión en caliente es un baño de zinc líquido a unos 450 °C: la pieza tiene que poder colgarse, llenarse, vaciarse y enfriarse. Cuatro cosas se deciden en el taller y no en la planta de galvanizado: orificios de venteo y drenado en toda sección hueca, tratamiento de las superficies traslapadas, limpieza real de la superficie —el ácido no quita pintura, grasa ni escoria de soldadura— y una geometría que quepa en la tina y no se distorsione. La práctica de referencia es ASTM A385.
Por qué el diseño manda sobre el proceso
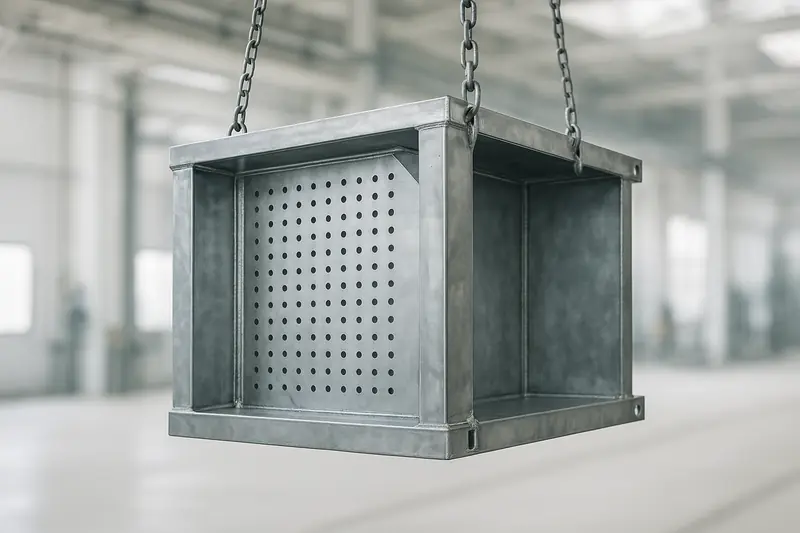
En la tina, la pieza se sumerge por completo. El zinc entra donde entra un líquido y sale por donde se le deje salir. Una sección cerrada sin venteo es dos problemas a la vez: por dentro no se recubre, y el aire y la humedad atrapados se expanden con el calor. Por eso una pieza mal ventilada no es una pieza “difícil”: es un riesgo de seguridad que la planta va a rechazar.
Venteos y drenajes
La regla práctica de ASTM A385 para secciones huecas —tubo, HSS, postes, marcos cerrados— es sencilla:
- Un orificio en cada extremo, en esquinas diagonalmente opuestas, para que el zinc entre por un lado y el aire salga por el otro.
- Tamaño suficiente: del orden de 25 % de la sección o el diámetro del tubo, con un mínimo de 10 a 13 mm. Un barreno de 6 mm no vacía nada.
- Lo más cerca posible de la esquina o del extremo, para que no quede zinc encharcado dentro de la pieza. Ese zinc atrapado se paga, pesa y no protege.
- En cada compartimento. Un marco con atiesadores tiene tantas cámaras cerradas como divisiones; cada una necesita su par de orificios.
- Sin cambiar el cálculo. El proyectista define dónde van; el galvanizador no puede barrenar una pieza estructural por decisión propia.
Lo mismo aplica a canales, ángulos y placas con nervaduras: las bolsas donde el líquido se queda hay que abrirlas para que drenen.
Superficies traslapadas
Dos placas en contacto, unidas por soldadura discontinua, forman una rendija. El ácido del decapado entra por capilaridad, no sale con el enjuague y luego hierve en el baño de zinc. A385 lo resuelve de dos maneras: sellar el perímetro con soldadura continua o abrir venteos para el traslape. Cuando el área traslapada pasa de unos 400 cm², el criterio se vuelve obligatorio.
Limpieza: lo que el ácido no quita
El decapado quita óxido y calamina. No quita nada de esto, y todo lo que no se quita deja una zona sin recubrir:
- Pintura, primario, marcas de aerosol y crayón grasoso. Para identificar la pieza se usa etiqueta metálica con alambre inoxidable.
- Grasa, aceite de corte y residuos de refrigerante —salen con desengrase, pero conviene no enviar la pieza empapada—.
- Escoria de soldadura. Es la causa número uno de manchas sin zinc: se quita mecánicamente, con cepillo o esmeril, cordón por cordón.
- Selladores, epóxicos, cintas y masillas.
También conviene avisar de superficies maquinadas o cuerdas que deban quedar libres de recubrimiento: se protegen antes, no se limpian después.
Distorsión y tamaño
Meter una pieza soldada a 450 °C libera tensiones residuales. Las piezas delgadas, largas y asimétricas se mueven. Ayuda diseñar con simetría, con espesores parejos y evitando soldaduras que concentren calor; ASTM A384 es la práctica dedicada a controlar la distorsión.
Y la pieza tiene que caber. En APM Galvanizado la pieza máxima es de 6.0 metros; las piezas más largas se resuelven por doble inmersión, que deja una línea visible donde se encuentran los dos baños. Conviene prever además puntos de izaje: un orificio o una oreja por donde la pieza pueda colgarse sin deformarse.
Y si la pieza lleva cuerda
La cuerda se recubre y el recubrimiento ocupa espacio. Las tuercas se roscan sobredimensionadas después de galvanizar y se lubrican, según ASTM F2329 y A563. Si el juego se compra por separado, hay que pedir la tuerca correspondiente ya prevista para pieza galvanizada. Los aceros de alta resistencia son caso aparte: un tornillo A490 no se galvaniza por inmersión, por riesgo de fragilización por hidrógeno; el comparativo con el electrogalvanizado explica por qué.
Antes de enviar el lote conviene revisar las seis etapas del proceso y tener a mano lo que pide la cotización de maquila: qué es la pieza, sus dimensiones máximas, el peso del lote, el estado del material y la logística de entrega.
Preguntas frecuentes
Lo que se pregunta antes de pedir.
¿Por qué un tubo o un marco cerrado necesita barrenos?
Por dos razones a la vez. Sin orificios el zinc fundido no entra al interior de la sección, así que la pieza sale recubierta por fuera y desnuda por dentro; y el aire atrapado dentro de un volumen cerrado se expande al entrar a una tina de 445 a 460 °C. La regla es un orificio en cada extremo, en esquinas opuestas, y uno por cada compartimento cerrado. Una pieza tubular sin respiradero no es una pieza difícil: es una pieza que la planta rechaza en la etapa de recepción.
¿Qué pasa si la pieza llega con pintura, primario o grasa?
El decapado ácido remueve óxido y calamina, y nada más. Pintura, primario, selladores, marcas de crayón y escoria de soldadura no se van en ningún baño de la línea: se retiran mecánicamente antes, en el taller. Cada resto que llega es una zona que sale sin zinc, y eso no se corrige volviendo a meter la pieza. La grasa y el aceite de corte sí los levanta el desengrase alcalino, que es la primera etapa química justamente por eso.
¿Qué tan grande puede ser la pieza que galvanizan?
La pieza máxima es de 6.0 m. Si su elemento excede ese largo, mándenos el plano: se define si conviene galvanizarlo por partes, mover el punto de armado o resolverlo de otra forma antes de programar el lote.
Más de galvanizado
Ver todos-
Galvanizado por inmersión en caliente vs electrogalvanizado
Los dos procesos depositan zinc, pero uno da entre 45 y 100 micras y el otro entre 5 y 25. La diferencia de espesor es la diferencia de vida útil.
Leer